Nghiên cứu, thiết kế chế tạo khuôn ép nhựa sử dụng kênh dẫn nóng để nâng cao chất lượng sản phẩm
Trong công nghệ ép phun, hệ thống kênh dẫn nóng (Hot Runner) giúp duy trì nhựa luôn ở trạng thái lỏng, tối ưu hóa vật liệu và quá trình cấp nhựa so với kênh dẫn nguội truyền thống. Tuy nhiên, công nghệ này đòi hỏi độ chính xác rất cao về thiết kế và điều khiển nhiệt. Giải quyết bài toán thực tiễn đó, đề tài nghiên cứu của TS Trịnh Văn Long (Trường Cơ khí - Ô tô, Đại học Công nghiệp Hà Nội) đã làm chủ toàn bộ quy trình thiết kế và chế tạo khuôn kênh dẫn nóng ngay trong nước. Đầu ra trọng tâm của đề tài là mô hình khuôn ép nhựa kênh dẫn nóng tích hợp điều khiển nhiệt độ, đi kèm hệ thống bản vẽ kỹ thuật, quy trình công nghệ toàn diện và tài liệu thực hành chuyên sâu CAD/CAM/CAE, CNC phục vụ đắc lực cho công tác nghiên cứu, thử nghiệm và đào tạo.
| Trong công nghệ ép phun, hệ thống kênh dẫn nóng (Hot Runner) giúp duy trì nhựa luôn ở trạng thái lỏng, tối ưu hóa vật liệu và quá trình cấp nhựa so với kênh dẫn nguội truyền thống. Tuy nhiên, công nghệ này đòi hỏi độ chính xác rất cao về thiết kế và điều khiển nhiệt. Giải quyết bài toán thực tiễn đó, đề tài nghiên cứu của TS Trịnh Văn Long (Trường Cơ khí - Ô tô, Đại học Công nghiệp Hà Nội) đã làm chủ toàn bộ quy trình thiết kế và chế tạo khuôn kênh dẫn nóng ngay trong nước. Đầu ra trọng tâm của đề tài là mô hình khuôn ép nhựa kênh dẫn nóng tích hợp điều khiển nhiệt độ, đi kèm hệ thống bản vẽ kỹ thuật, quy trình công nghệ toàn diện và tài liệu thực hành chuyên sâu CAD/CAM/CAE, CNC phục vụ đắc lực cho công tác nghiên cứu, thử nghiệm và đào tạo. |
Chủ nhiệm / nhóm nghiên cứu TS. Trịnh Văn Long. PGS. TS. Phạm Văn Đông . PGS. TS. Hoàng Tiến Dũng . TS. Nguyễn Tiến Sỹ . ThS. Nguyễn Trọng Lý . ThS. Nguyễn Hoài Sơn . SV. Đinh Ngọc Sơn | Đơn vị Khoa Công nghệ cơ khí - Trường Cơ khí - Ô tô. Đại học Công nghiệp Hà Nội |
0,4296 mm → 0,3583 mm Giá trị cong vênh giảm sau tối ưu hóa, tương ứng mức giảm 16,6% theo báo cáo. Trong đó, 0,4296 mm là giá trị nhỏ nhất thu được sau 27 lần chạy mô | 6,830% → 6,663% Giá trị co ngót giảm sau tối ưu hóa, tương ứng mức giảm 2,45% theo báo cáo. |
L27 7 yếu tố công nghệ: Khảo sát và tối ưu hóa các thông số công nghệ ép phun bằng mảng trực giao Taguchi L27, gồm: nhiệt độ nóng chảy, thời gian phu | 66,67% và 74,62% Mức đóng góp của yếu tố nhiệt độ nóng chảy đối với cong vênh và co ngót, tương ứng theo kết quả phân tích phương sai ANOVA. Các tỷ lệ này chỉ phả |
404.592 phần tử đường kính 8 mm: Mô hình lưới mô phỏng gồm 404.592 phần tử tứ diện; đường kính các kênh làm mát và kênh dẫn nóng đều là 8 mm (PDF trang 80, trang | 1,343 giây Thời gian mô phỏng quá trình điền đầy vật liệu ABS trong phần mềm. Đây là kết quả dự đoán mô phỏng, không phải thời gian chu kỳ ép phun được xác |
Công nghệ cốt lõi
| 1. Khuôn ép phun sử dụng hệ thống kênh dẫn nóng: bộ chia/manifold và đầu phun được gia nhiệt để duy trì nhựa n | 2. Gia nhiệt và điều khiển nhiệt độ: báo cáo nêu bộ gia nhiệt, cảm biến nhiệt cho đầu phun/thân gia nhiệt và b |
| 3. Thiết kế khuôn CAD/CAM: tạo bề mặt phân khuôn, lòng khuôn core/cavity, bố trí manifold, lắp ráp bộ khuôn và | 4. Làm mát khuôn: bố trí các kênh nước làm mát; mô hình mô phỏng nêu đường kính kênh 8 mm. |
| 5. CAE/Moldflow Insight: mô phỏng điền đầy, áp suất, nhiệt độ và đánh giá cong vênh/co ngót. | 6. Taguchi L27 + ANOVA: khảo sát ảnh hưởng bảy tham số và lựa chọn tổ hợp tối ưu theo đáp ứng mô phỏng. |
| 7. Chế tạo và chạy thử: phần kết luận báo cáo xác nhận chế tạo hoàn chỉnh mô hình và chạy thử ép sản phẩm; chư |
Đề tài: Nghiên cứu, thiết kế chế tạo khuôn ép nhựa sử dụng kênh dẫn nóng để nâng cao chất lượng sản phẩm. Chủ nhiệm: TS. Trịnh Văn Long Đơn vị: Trường Đại học Công nghiệp Hà Nội (HaUI) ** Báo cáo đề tài/đề án khoa học và công nghệ cấp trường năm 2023
Trong ép phun, nhựa nóng chảy đi từ vòi phun qua hệ thống dẫn rồi mới vào lòng khuôn. Với kênh dẫn nguội, phần nhựa nằm trong đường dẫn có thể đông lại sau mỗi chu kỳ và trở thành cuống/rãnh dẫn cần tách bỏ. Kết cấu kênh dẫn nóng giữ đường dẫn ở trạng thái gia nhiệt để nhựa tiếp tục chảy đến cửa phun. Cách tiếp cận này mở ra khả năng giảm phần vật liệu nằm ngoài sản phẩm và kiểm soát quá trình cấp nhựa, nhưng đòi hỏi thiết kế, cân bằng nhiệt, điều khiển và chế tạo khuôn chính xác.
Đề tài của Trường Đại học Công nghiệp Hà Nội tập trung vào chính khoảng cách đó: làm chủ quy trình thiết kế và chế tạo trong nước, đồng thời xây dựng một mô hình khuôn có hệ thống gia nhiệt và điều khiển nhiệt độ để phục vụ nghiên cứu, thử nghiệm và đào tạo. Đầu ra trung tâm là mô hình/bộ khuôn ép nhựa kênh dẫn nóng, đi kèm bản vẽ kỹ thuật, quy trình thiết kế - chế tạo - lắp ráp và các nội dung thực hành CAD/CAM/CAE, CNC.
Nhóm nghiên cứu xây dựng thiết kế khuôn và hệ thống kênh dẫn nóng, bố trí các kênh làm mát, lựa chọn thiết bị gia nhiệt và cảm biến, rồi kết nối với bộ điều khiển nhiệt. Báo cáo trình bày mô hình CAD, bản vẽ lắp, các chi tiết khuôn và quy trình gia công. Mô phỏng quá trình điền đầy và phân bố nhiệt được sử dụng để xem trước điều kiện làm việc, hỗ trợ lựa chọn cấu hình và thông số trước khi chế tạo.
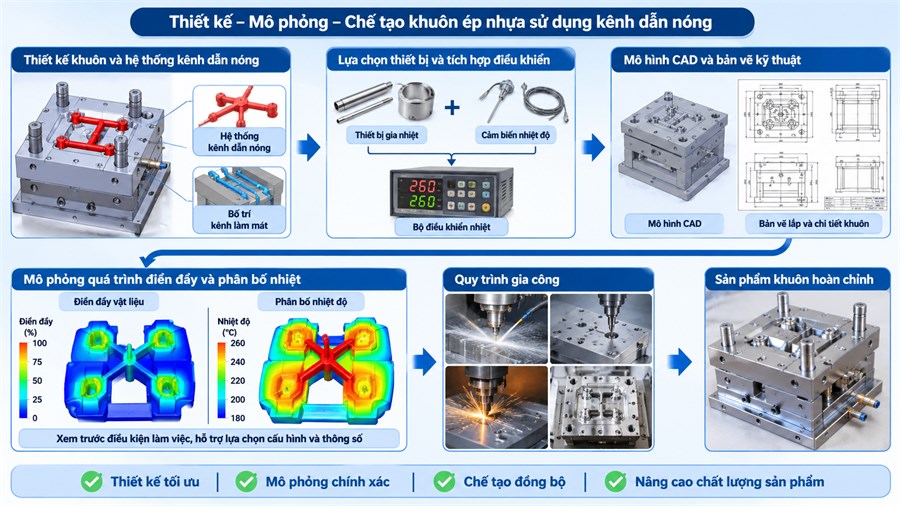
Thiết kế mô phỏng, khuôn ép nhựa kênh dẫn nóng
Ở phần khảo sát thông số, báo cáo dùng Moldflow Insight và thiết kế Taguchi với mảng trực giao L27 để xem xét bảy yếu tố: nhiệt độ nhựa nóng chảy, thời gian phun, áp suất phun, áp suất giữ, nhiệt độ nước làm mát, thời gian làm mát và lưu lượng nước. Mục tiêu tối ưu là giảm cong vênh và co ngót. Đây là kết quả của mô phỏng/thiết kế thí nghiệm số, không phải phép đo đối chứng giữa dây chuyền sản xuất dùng kênh nóng và kênh nguội.
Theo Bảng 3.12 của báo cáo, giá trị cong vênh nhỏ nhất trong 27 lần chạy được ghi là 0,4296 mm; với tổ hợp thông số tối ưu, mô phỏng cho 0,3583 mm, tương ứng giảm 16,6%. Với co ngót, giá trị nhỏ nhất trước tối ưu là 6,830%; kết quả tối ưu là 6,663%, giảm 2,45% theo cách tính trong báo cáo. Đây là các mức cải thiện giữa kết quả mô phỏng được báo cáo, không nên diễn giải thành hiệu suất sản xuất thực tế hay mức giảm phế liệu.
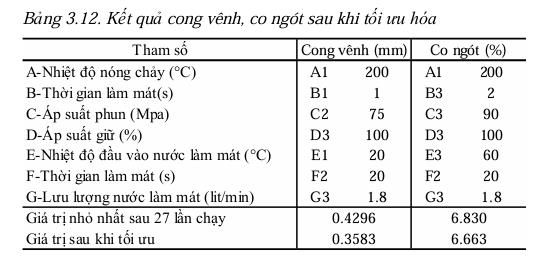
Bảng mô tả kết quả cong vênh, co ngót, sau tối ưu hóa
Phân tích ANOVA trong báo cáo cho thấy nhiệt độ nóng chảy có ảnh hưởng lớn nhất đến cong vênh (đóng góp 66,67%) và co ngót (74,62%) trong bộ điều kiện mô phỏng đã khảo sát. Với cong vênh, nhiệt độ đầu vào nước làm mát là yếu tố tiếp theo được nêu (15,59%); với co ngót, áp suất giữ đứng thứ hai (19,46%). Các tỷ lệ này mô tả mô hình thí nghiệm cụ thể, không phải quy luật áp dụng cho mọi vật liệu hay mọi khuôn.
Bộ thông số tối ưu được báo cáo cho cong vênh là: nhiệt độ nóng chảy 200°C, thời gian phun 1 s, áp suất phun 75 MPa, áp suất giữ 100%, nhiệt độ nước làm mát 20°C, thời gian làm mát 20 s và lưu lượng 1,8 lít/phút. Báo cáo đồng thời có một số chỗ chưa nhất quán giữa bảng thông số, lời mô tả và cách gọi biến; cần cán bộ nghiên cứu xác nhận trước khi công bố các thiết lập như hướng dẫn vận hành.
Kết luận báo cáo nêu bộ khuôn được thiết kế, chế tạo hoàn chỉnh theo hợp đồng số 03-2022-RD/HĐ-ĐHCN và mô hình được chạy thử để ép sản phẩm nhựa. Tài liệu không cung cấp số chu kỳ, kích thước mẫu, phương pháp đo hay bảng so sánh định lượng với khuôn kênh nguội; vì vậy bài giới thiệu chỉ ghi nhận đây là kết quả chạy thử được báo cáo, không gắn thêm chỉ tiêu chất lượng thực nghiệm.
Giá trị trước mắt được xác định rõ nhất ở đào tạo và nghiên cứu ứng dụng. Mô hình cùng bản vẽ và quy trình có thể làm phương tiện thực hành cho các học phần thiết kế khuôn, kênh dẫn nóng, CAD/CAM/CAE, CNC, gia công và lắp ráp khuôn. Với cơ sở sản xuất, kết quả cung cấp một quy trình tham khảo trong nước về thiết kế, gia công, lắp hệ thống nhiệt và khảo sát thông số. Khả năng mở rộng sang sản phẩm thành mỏng, kích thước lớn, vật liệu tái chế hay thương mại hóa được báo cáo nêu là hướng phát triển, chưa phải kết quả đã chứng minh.
Đề tài tạo được cầu nối từ thiết kế số đến một mô hình khuôn có thể vận hành thử, đồng thời chỉ ra vai trò nổi bật của nhiệt độ nóng chảy trong bài toán cong vênh và co ngót mô phỏng. Bước tiếp theo để đánh giá mức sẵn sàng ứng dụng công nghiệp là công bố quy trình đo trên sản phẩm thực, lặp lại kết quả tối ưu và so sánh có kiểm soát với cấu hình đối chứng. Những dữ liệu này sẽ giúp chuyển các kết quả ban đầu thành bằng chứng định lượng về chất lượng và hiệu quả vật liệu.
Công bố khoa học liên quan
Development of the microstructured polydimethylsiloxane for triboelectric generator to harvest mechanical energy
"EUREKA: Physics and Engineering" Number 5, 2026 • DOI: 10.21303/2461-4262.2026.004249
Study on Machining Process of Multi-step Holes by Using The Standard Cutting Tool and Stepped Drill
Journal of Applied Engineering and Technological Science (JAETS), 2026 • DOI: 10.37385/1fpc2e08
KHÁM PHÁ THÊM Từ sản phẩm đến không gian nghiên cứu liên quan Thông tin nhà nghiên cứu PGS. TS Trịnh Văn Long Đơn vị công tác: Khoa Công nghệ cơ khí - Trường Cơ khí - Ô tô Hướng nghiên cứu: Nghiên cứu ứng dụng công nghệ kênh dẫn nóng (Hot Runner) trong thiết kế, chế tạo khuôn ép phun nhựa, tập trung vào việc làm chủ kết cấu khuôn, hệ thống gia nhiệt và điều khiển, cân bằng nhiệt độ tại các vị trí phun nhằm nâng cao chất lượng sản phẩm, giảm vật liệu hao phí và rút ngắn chu kỳ sản xuất. Đơn vị của sản phẩm: Khoa Công nghệ cơ khí - Trường Cơ khí - Ô tô. Đại học Công nghiệp Hà Nội Hướng nghiên cứu của sản phẩm: Khuôn ép nhựa; kênh dẫn nóng; công nghệ ép phun nhựa; thiết kế và chế tạo khuôn; mô phỏng CAE; tối ưu hóa thông số công nghệ Nghiên cứu liên quan và công cụ tra cứu |
Thứ Sáu, 12:05 06/11/2026
Tân sinh viên quốc tế tham quan, trải nghiệm và tìm hiểu cách khai thác tài nguyên thông tin Thư viện
Thứ Hai, 13:11 07/09/2026
Trao tặng những món quà ý nghĩa tới học sinh có hoàn cảnh khó khăn tại Trường TH&THCS Bắc Phong trước thềm năm học mới
Thứ Năm, 07:53 03/09/2026
Hướng dẫn khai thác và sử dụng Thư viện Đại học Công nghiệp Hà Nội năm 2024
Thứ Ba, 14:33 17/09/2024
Nghiên cứu xây dựng bản đồ lan truyền ô nhiễm không khí đối với hoạt động giao thông, sản xuất công nghiệp tại tỉnh Vĩnh Phúc TS. Phạm Hương Quỳnh
Thứ Năm, 15:33 05/11/2026
Nghiên cứu đánh giá ô nhiễm làng nghề Cơ khí và thiết kế xây dựng mô hình thí điểm hệ thống xử lý nước thải làng nghề cơ khí xã Xuân Tiến, huyện Xuân Trường, Nam Định
Thứ Năm, 15:14 05/11/2026
Nghiên cứu, thiết kế và chế tạo cảm biến đo độ dày màng mỏng ứng dụng trong y sinh
Thứ Năm, 15:03 05/11/2026Copyright © 2018 Hanoi University of Industry.